
Publikasiedatum: 29 Junie 2026
Outeur: Hu Yanwei, Cymber Metal Tegniese Deskundige
Vinnige antwoord
Om die gereedskapskoste vir 'n pasgemaakte koper-ekstrusieprofiel te verminder, moet kopers bevestig of die onderdeel werklik 'n nuwe ekstrusiematrys benodig, of dat dit van bestaande koperstaaf, koperstrook, koperbuis, koperplaat of CNC-bewerkte kopervoorraad vervaardig kan word.
Vir oorsese verkrygingspanne is die sleutel nie net om te vra "Hoeveel kos die matrys?". 'n Beter benadering is om die tekening, jaarlikse vraag, toleransie, kopergraad, MOQ, oppervlakvereiste, masjineringstoelae en finale toepassing te hersien voordat die produksieroete bevestig word.
CYMBER Metaalvoorradekopermaterialeinsluitend koper ronde staaf, koper seskantstaaf, koper vierkantige staaf, koperstrook, koperbuis, koperplaat, koperplaat, gesmede koperblok, enduursame koper spesiale vorm ekstrusiesvir kopers wat persoonlike profielondersteuning benodig voor grootmaatbestelling.
Waarom Gereedskapskoste Saak Maak in Koper Ekstrusie Aankope
Pasgemaakte koper-ekstrusieprofiele word dikwels gebruik wanneer standaard koperstawe, -stroke, -buise of -plate nie aan die finale vormvereiste kan voldoen nie. Hulle is algemeen in elektriese hardeware, argitektoniese onderdele, presisie-instrumente, industriële verbindings, dekoratiewe komponente, masjinerieonderdele en pasgemaakte toebehore.
Maar ekstrusiegereedskap skep 'n belangrike kostevraag voor massaproduksie:
Moet die koper vir 'n nuwe matrys betaal?
Kan die ontwerp aangepas word om bestaande voorraad te gebruik?
Is die MOQ hoog genoeg om gereedskapskoste te versprei?
Sal CNC-bewerking goedkoper wees vir die eerste bondel?
'n Nuwe matrys kan redelik wees vir herhaalde produksie, maar duur vir klein proefbestellings. Daarom moet kopers die totale koste per bruikbare onderdeel evalueer, nie net die materiaalprys per kilogram nie.
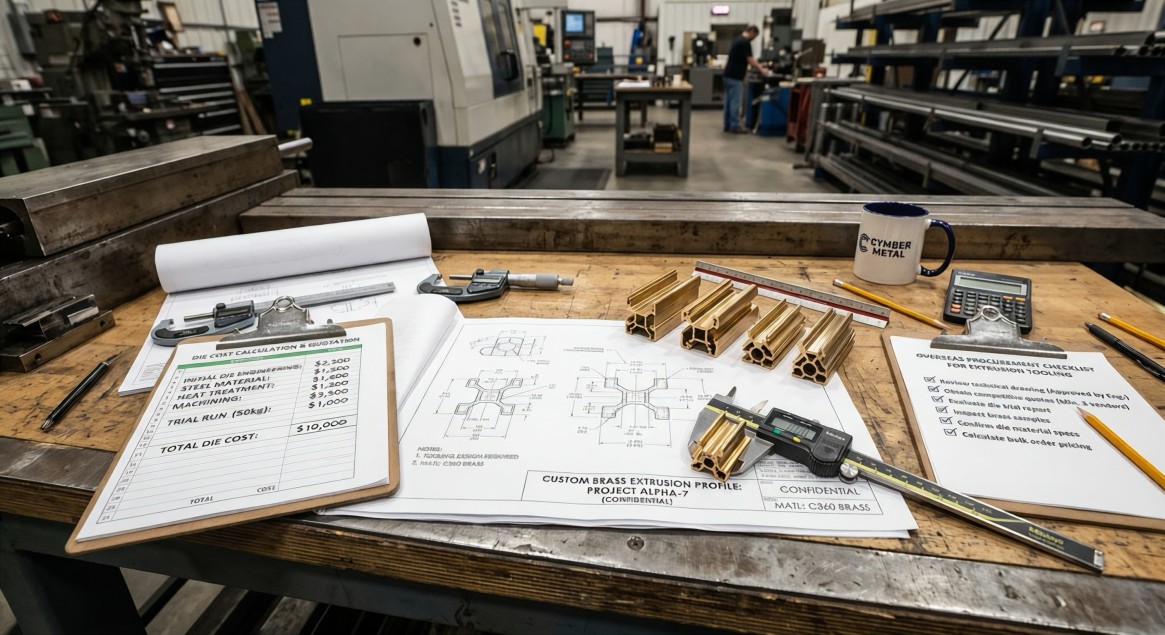
Wat is die gereedskapskoste in koper-ekstrusie?
Gereedskapskoste is die koste van die vervaardiging van die ekstrusiematrys of vorm wat gebruik word om 'n pasgemaakte koperprofiel te vorm. Dit hang af van die profielkompleksiteit, grootte, toleransie, legeringsgraad, produksievolume, en of latere bewerking nodig is.
| Kostefaktor | Waarom dit gereedskapskoste beïnvloed |
|---|---|
| Profielkompleksiteit | Meer holtes, dun wande of onreëlmatige geometrie verhoog die moeilikheidsgraad van die matrys |
| kopergraad | Vrybewerkte koper, patroonkoper en spesiale koperlegerings word anders verwerk |
| Verdraagsaamheid | Streng dimensionele toleransie mag meer matrysaanpassing vereis |
| Oppervlakvereiste | Dekoratiewe profiele benodig beter oppervlakbeheer |
| MOQ | Hoër volume versprei die koste oor meer stukke |
| Sekondêre bewerking | Boor, frees, gleufsny en afskuinste beïnvloed totale koste |
| Proefbestellingshoeveelheid | Klein hoeveelhede kan die gereedskapskoste per onderdeel te hoog laat lyk |
Om hierdie rede moet 'n betroubare verskaffer die tekening hersien voordat hy 'n finale prys gee.
Koperprodukopsies voordat u 'n nuwe matrys oopmaak
Voordat kopers 'n persoonlike koper-ekstrusieprofiel bevestig, moet hulle alternatiewe voorraadroetes vergelyk.
| Vereiste | Moontlike CYMBER-produkroete | Kopervoordeel |
|---|---|---|
| Ronde gedraaide dele | C36000 koper ronde staaf | Goeie bewerkbaarheid, laer gereedskaprisiko |
| Seskant-toebehore of moere | H59 koper seskantstaaf | Geskik vir die sny, draai en skroefdraad van onderdele |
| Stempelwerk of terminale | C26000 koperstrook | Beter vir spoele, terminale, afskerming en stempelwerk |
| Buisvormige dele | H65/H70/H90 koperbuis | Mag persoonlike hol ekstrusiegereedskap vermy |
| Onreëlmatige profiele | Messing spesiale vorm ekstrusies | Geskik wanneer voorraadvorms nie aan die ontwerp kan voldoen nie |
| Plate of plat dele | Koperplaat / koperplaat vanMessingprodukte | Nuttig vir plat, gefreesde of geponste komponente |
Hierdie stap kan gereedskapskoste bespaar voordat produksie begin. In baie gevalle kan 'n klein ontwerpverandering 'n pasgemaakte ekstrusieprobleem in 'n voorraad-plus-masjinering-oplossing omskep.
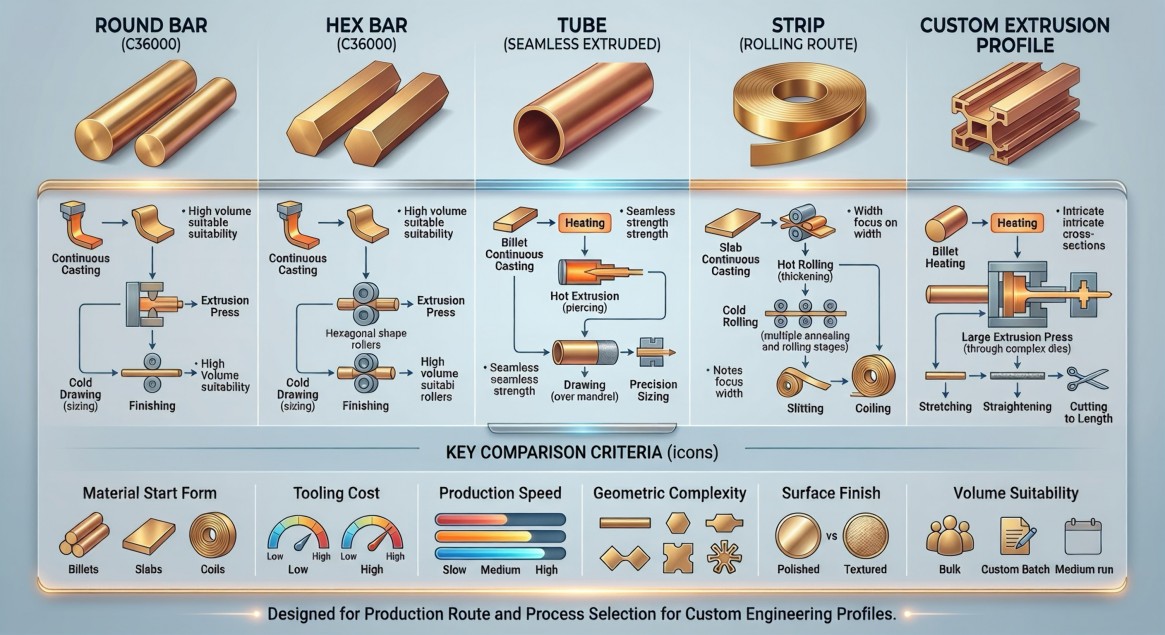
Messing-ekstrusie vs CNC-bewerking: Watter is goedkoper?
Vir pasgemaakte koperprofiele is daar geen enkele antwoord nie. Die beste roete hang af van die bestelhoeveelheid en geometrie.
| Produksieroete | Beste vir | Beperking |
|---|---|---|
| Nuwe koper-ekstrusiematrys | Herhaalde grootmaatbestellings, lang profiele, konsekwente dwarssnit | Vooraf gereedskapskoste en MOQ |
| CNC-bewerking van koperstaaf | Proeflopies, kort lopies, presisieonderdele | Hoër eenheidsbewerkingskoste |
| Freeswerk uit koperplaat | Plat of semi-plat pasgemaakte vorms | Materiaalvermorsing kan hoër wees |
| Stempelwerk van koperstrook | Dun dele, terminale, elektriese kontakte | Vereis stempelgereedskap |
| Modifikasie van koperbuise | Hol of mou-agtige dele | Vormbuigsaamheid is beperk |
'n Praktiese reël:
Klein proefbestelling: oorweeg voorraad + CNC-bewerking.
Herhaalde grootmaatbestelling: oorweeg ekstrusiegereedskap.
Hoë-presisie dun onderdeel: oorweeg strook + stempelwerk.
Hol deel: kontroleer eers standaard koperbuis.
CYMBER kan persoonlike verwerkingskoördinering ondersteun deur dieCNC-bewerkingswerkswinkelwanneer kopers kopervoorraad benodig wat in voltooide onderdele omskep word.
Hoe MOQ die werklike gereedskapskoste verander
Gereedskapskoste moet per bruikbare stuk bereken word.
Gereedskapskoste per stuk =
Totale Gereedskapskoste / Bruikbare Hoeveelheid
Voorbeeld:
| Bestelhoeveelheid | Gereedskapskoste | Gereedskapskoste per stuk |
|---|---|---|
| 500 stuks | USD 800 | USD 1.60 |
| 2 000 stuks | USD 800 | USD 0.40 |
| 10 000 stuks | USD 800 | USD 0.08 |
Daarom mag 'n matrys duur lyk vir 'n klein bestelling, maar redelik word vir langtermynproduksie.
Vir kopers met onsekere vraag, is een slim benadering:
Prototipe met CNC-bewerking eerste.
Bevestig ontwerp- en monteringsprestasie.
Maak dan ekstrusiegereedskap oop vir stabiele grootmaatbestelling.
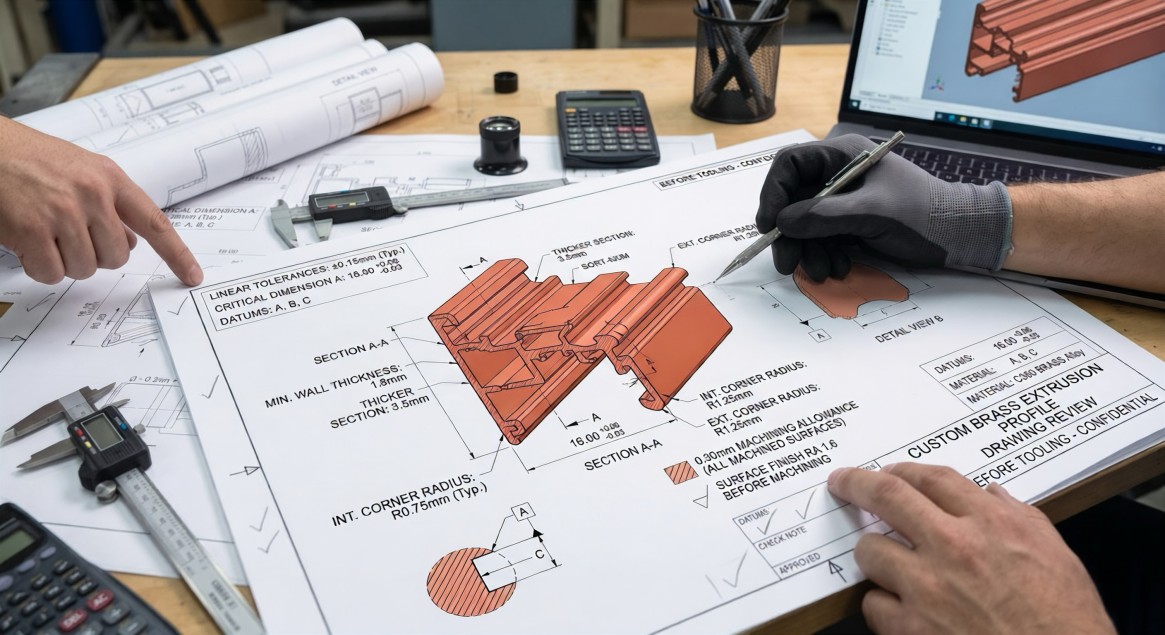
Tekeningoorsig: Wat kopers moet stuur
'n Goeie kwotasie begin met 'n volledige tekenpakket. Kopers moet die volgende stuur:
- 2D-tekening met afmetings en toleransie
- 3D-lêer indien beskikbaar
- Messinggraad of toepassingsvereiste
- Profiellengte
- Jaarlikse vraag of teikenbondelhoeveelheid
- Oppervlakafwerkingvereiste
- Bewerkingsvereiste na ekstrusie
- Verpakking en bestemmingsland
- Teiken afleweringskedule
Indien die koper nie die presiese kopergraad ken nie, kan CYMBER help om opsies soos C36000, C26000, C26800, C28000, H59, H62, H65, H70 en ander algemene kopergrade te vergelyk, gebaseer op toepassing.
Watter kopergraad moet kopers oorweeg?
Verskillende kopergrade skep verskillende koste- en verwerkingsresultate.
| Kopergraad | Tipiese gebruik | Kopernotas |
|---|---|---|
| C36000 | Bewerkte onderdele, toebehore, presisiekomponente | Uitstekende bewerkbaarheid |
| C26000 | Strook, plaat, terminale, gevormde dele | Goeie rekbaarheid en vormbaarheid |
| C26800 | Dekoratiewe en gevormde koperonderdele | Goeie balans tussen vormbaarheid en voorkoms |
| C28000 | Muntz-metaal, plate, mariene-verwante onderdele | Hoër sinkinhoud, goeie sterkte |
| H59 / H62 | Algemene koperstaaf, hardeware, masjinering | Algemene kommersiële koperopsies |
| H65 / H70 | Buise, dekoratiewe en gevormde dele | Goeie vormbaarheid en korrosiebestandheid |
Vir pasgemaakte koper-ekstrusieprofiele moet die finale graad gekies word op grond van vormmoeilikheid, bewerkbaarheid, sterkte, oppervlakafwerking en kosteteiken.
Hoe om gereedskapskoste te verminder voor grootmaatbestelling
Kopers kan gereedskaprisiko met hierdie stappe verminder:
| Stap | Praktiese Aksie | Resultaat |
|---|---|---|
| Hersien bestaande voorraad | Kontroleer eers die koperstaaf, -buis, -strook en -plaat | Vermy onnodige sterfkoste |
| Vereenvoudig profielgeometrie | Verminder dun mure, skerp hoeke en komplekse holtes | Laer dobbelsteenmoeilikheidsgraad |
| Bevestig toleransie korrek | Vermy te streng toleransie waar dit nie nodig is nie | Verminder die aanpassingskoste van die matrys |
| Prototipe eerste | Gebruik CNC-bewerking of kleinskaalse verwerking | Verifieer ontwerp voor gereedskap |
| Verhoog bruikbare hoeveelheid | Kombineer vraag of beplan jaarlikse hoeveelheid | Verspreide gereedskapskoste |
| Bevestig oppervlakafwerking vroegtydig | Dekoratiewe afwerking beïnvloed roete en koste | Vermy herbewerking |
| Afsonderlike materiaal- en verwerkingskoste | Vra vir 'n deursigtige kwotasie | Makliker verskaffersvergelyking |
Deursigtige Kwotasiestruktuur
Vir pasgemaakte koper-ekstrusieprofiele, moet kopers 'n kwotasie aanvra wat koste-items skei.
Finale Koste =
Koste van kopermateriaal
+ Gereedskapskoste
+ Ekstrusie- / Verwerkingskoste
+ CNC-bewerking of sekondêre verwerking
+ Oppervlakbehandeling
+ Inspeksie
+ Verpakking
+ Vrag- of Uitvoerhantering
Dit is nuttiger as 'n enkele eenheidsprys, want dit wys waar die werklike koste vandaan kom.
As 'n verskaffer slegs een vae prys verskaf, weet kopers dalk nie of die matrys, masjinering, verpakking of inspeksie ingesluit is nie.
Inspeksiepunte vir koper-ekstrusieprofiele
Voor versending moet kopers bevestig:
| Inspeksie-item | Waarom dit saak maak |
|---|---|
| kopergraad | Bevestig materiële identiteit |
| Dwarssnit afmetings | Verseker dat die profiel ooreenstem met die tekening |
| Reguitheid | Belangrik vir montering en masjinering |
| Oppervlakkwaliteit | Beïnvloed voorkoms, plaatwerk en passing |
| Wanddikte | Krities vir onreëlmatige profiele |
| Masjineringstoelae | Verseker dat latere boor of frees moontlik is |
| Hardheid of meganiese eienskappe | Nuttig vir funksionele onderdele |
| Verpakking | Voorkom skrape en vervorming tydens uitvoer |
Vir dekoratiewe of sigbare dele moet oppervlakinspeksie strenger wees. Vir elektriese of meganiese dele is afmetings- en materiaalverifikasie belangriker.
Waarom Kopers Met CYMBER Metal Werk
CYMBER Metal ondersteun oorsese kopers wat kopermateriale, persoonlike ekstrusie-oorsig en verwerkingskoördinering voor grootmaatbestelling benodig.
Ons ondersteuning sluit in:
- Voorsiening van kopermateriaalinsluitend staaf, staaf, strook, buis, plaat en spesiale profiele
- Messing spesiale vorm ekstrusieondersteuning vir persoonlike profielprojekte
- C36000 koper ronde staafenH59 koper seskantstaafopsies vir bewerkingsroetes
- C26000 koperstrookondersteuning vir stempel- en elektriese toepassings
- koperbuisondersteuning vir hol of mou-agtige komponente
- Tekeninghersiening voor gereedskapskwotasie
- CNC-bewerkingskoördinering vir pasgemaakte koperkomponente
- Ondersteuning vir uitvoerverpakking en versending
As jy 'n persoonlike koper-ekstrusieprofiel evalueer, stuur jou tekening, teikenhoeveelheid, kopergraad, toleransie, oppervlakafwerking en jaarlikse vraag deur dieCYMBER Metaal kontakbladsyOns span kan help om gereedskapskoste, MOQ, materiaalroete en verwerkingsplan te vergelyk.
Gevolgtrekking
Die vermindering van gereedskapskoste vir 'n koper-ekstrusieprofiel gaan nie net oor die onderhandeling van 'n laer matrysprys nie. Die beter strategie is om te bevestig of ekstrusie die regte roete is, beskikbare kopervoorraad te vergelyk, die tekening te hersien, die impak van die minimum bestelwaarde (MOQ) te bereken en gereedskapskoste van materiaal- en verwerkingskoste te skei.
Vir oorsese kopers help hierdie benadering om onnodige matryskoste te vermy, monsternemingsrisiko te verminder en 'n meer deursigtige kwotasie voor grootmaatbestelling op te stel.
Gereelde vrae
Wat is 'n koper-ekstrusieprofiel?
'n Koper-ekstrusieprofiel is 'n pasgemaakte of standaard kopervorm wat vervaardig word deur verhitte koper deur 'n matrys te forseer. Dit word gebruik wanneer 'n deurlopende dwarssnit benodig word vir industriële, elektriese, dekoratiewe of meganiese toepassings.
Hoe kan kopers die koste van koper-ekstrusiegereedskap verminder?
Kopers kan gereedskapskoste verminder deur eers bestaande kopervoorraad na te gaan, profielgeometrie te vereenvoudig, realistiese toleransie te bevestig, prototipering te maak voor die opening van die matrys, en die bruikbare bestelhoeveelheid te verhoog.
Is koper-ekstrusie beter as CNC-bewerking?
Messing-ekstrusie is beter vir herhaalde grootmaatbestellings met 'n konsekwente deursnit. CNC-bewerking is dikwels beter vir klein proefbestellings, komplekse kort onderdele of ontwerpe wat nie gereed is vir gereedskap nie.
Watter inligting word benodig vir 'n kwotasie vir 'n koper-ekstrusieprofiel?
'n Verskaffer benodig gewoonlik die tekening, kopergraad, profielgrootte, toleransie, lengte, hoeveelheid, oppervlakafwerking, masjineringsvereiste, verpakkingsvereiste en afleweringskedule.
Kan CYMBER persoonlike koper-ekstrusieprofiele ondersteun?
Ja. CYMBER ondersteun die verskaffing van kopermateriaal, die hersiening van die ekstrusie van spesiale vorms van koper, die koördinering van CNC-bewerking, inspeksieondersteuning, uitvoerverpakking en kwotasievoorbereiding vir persoonlike koperprofielprojekte.
Plasingstyd: 29 Junie 2026