
Publikasiedatum: 14 Augustus 2026
Outeur: Hu Yanwei, Cymber Metal Tegniese Deskundige
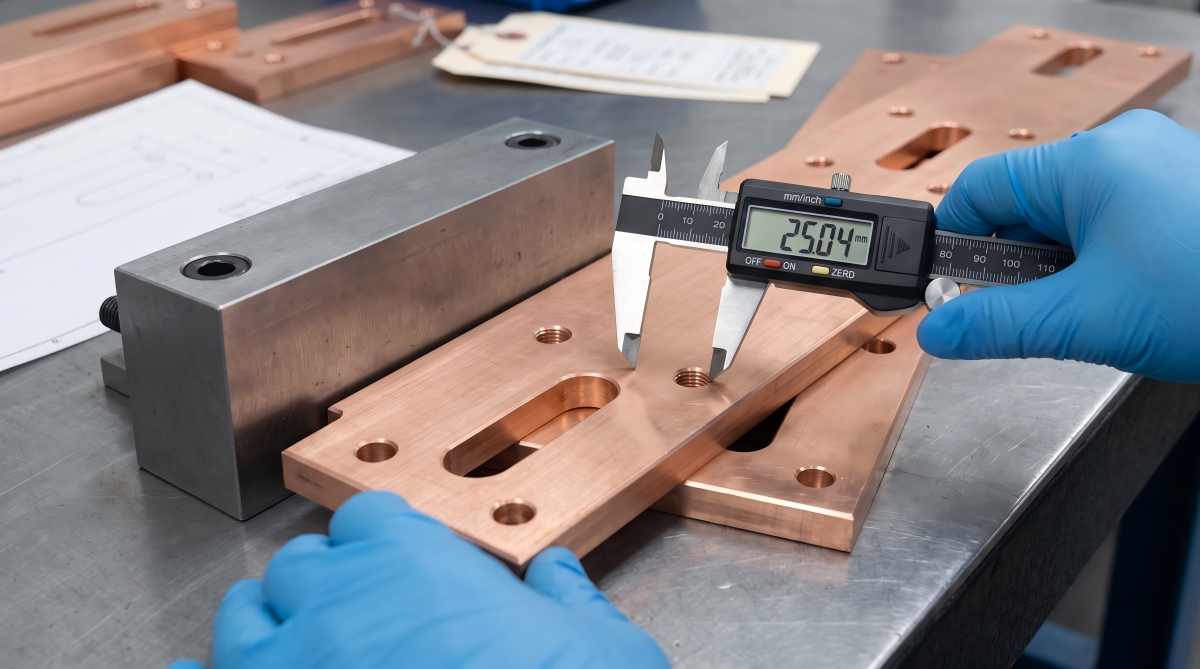
'n Koper-railplaat kan met die korrekte graad en geleidingsverslag aankom en steeds 'n monteerlyn tot stilstand bring.
Die gewone mislukking is pynlik gewoon: elke gatdiameter slaag inspeksie, maar die patroon is gemeet vanaf 'n onbewerkte rand, plateerwerk het die speling verminder, of die plaat is plat vasgeklem tydens inspeksie en het teruggespring na vrystelling. Die aankoopspan het op die kwotasie bespaar. Produksie het betaal vir handmatige ruiming, verwerpte omhulsels en 'n dringende vervangingsversending.
Dit is die eintlike werk vankoperrailplaat pasgemaakte vervaardigingDit gaan nie net oor die sny van koper en die boor van gate nie. Die verskaffer moet elektriese, meganiese en samestellingsvereistes omskakel in 'n beheerde materiaalroete, datastelsel, masjineringsvolgorde, oppervlakspesifikasie en inspeksieplan.
In hierdie gids beteken die term die vervaardiging van 'n stroomdraende busstaaf van koperplaat of reghoekige staaf. "Stoelplaat" is nie een wêreldwyd gestandaardiseerde produkvorm nie. 'n Onderdeel wat as plaat gekoop word en 'n onderdeel wat as busstaaf of reghoekige staaf gekoop word, kan onder verskillende materiaalstandaarde en freestoleransies val, selfs al lyk die voltooide tekeninge soortgelyk.
Cymber Metal het 'n kommersiële bladsy virkoperrailplaat pasgemaakte vervaardigingHierdie gids spreek die moeiliker vrae aan wat beantwoord moet word voordat 'n tekening 'n grootmaat-aankoopbestelling word.
Vinnige antwoord: Wat beheer die kwaliteit van persoonlike busbars?
Betroubare vervaardiging van koperrailplate op maat hang af van vyf kontroles: geverifieerde materiaal en tempering, 'n funksionele datumskema, gatposisie eerder as net deursnee, meetbare rand- en oppervlakvereistes, en 'n inspeksieplan wat by die vervaardigingsproses pas. Platering, reguitmaak, temperatuur en verpakking moet in die toleransiebegroting ingesluit word, want elkeen kan die afgewerkte afmetings, platheid of monteringspassing verander.
Moenie een toleransie vra om elke probleem op te los nie. Definieer watter kenmerke stroom dra, die samestelling plaas, isolasie beskerm, of slegs vir speling bestaan. Spandeer dan masjinering- en inspeksiegeld waar mislukking eintlik skade sou berokken.
Inhoudsopgawe
- Begin met die tekening, nie die koperprys nie
- Materiaalvorm en kopergraad
- Bou 'n Funksionele Toleransiestapel
- Gat Akkuraatheid en Proses Keuse
- Platheid en Metingstemperatuur
- Oppervlakafwerking en plaatvolgorde
- Inspeksie en Verskafferbewyse
- Totale Landkoste
- RFQ-kontrolelys
- Gereelde vrae
Begin met die tekening, nie die koperprys nie
'n Lae prys per kilogram sê niks daaroor of 'n vervaardigde rail die kas sonder 'n boor sal binnegaan nie.
In my ervaring met die hersiening van versoeke om kwotasies (RFQ's) is die duurste tekeninge nie altyd die strengste nie. Dit is die tekeninge wat elke dimensie krities laat lyk terwyl die funksionele verhoudings onduidelik bly. 'n Nota wat sê "+/-0.05 mm tensy anders vermeld" kan CNC-bewerking en volledige inspeksie oor die onderdeel afdwing, maar steeds nie die gatpatroon relatief tot die monteringskoppelvlak beheer nie.
Voordat 'n verskaffer 'n kwotasie gee, moet die tekening vier vrae beantwoord:
- Watter vlak en rande bepaal datums A, B en C?
- Watter gate plaas die onderdeel, en watter gate bied slegs boutspeling?
- Geld afmetings voor of na platering, buiging en reguitmaak?
- Word platheid in die vrye toestand geëvalueer of terwyl die onderdeel vasgehou word?
'n Webwerf-voorbeeld vanpersoonlike koperrailvervaardiging vir kragkastetoon die kommersiële produkkategorie. Dit vervang nie 'n beheerde tekening nie. Kabinetgeometrie, voegontwerp, stroom, temperatuurstyging, isolasiespeling en koppelhardeware bly projekspesifiek.
| Tekening weglating | Wat die verskaffer mag aanneem | Wat die koper ontvang |
|---|---|---|
| Geen funksionele data nie | Gatliggings gemeet vanaf gerieflike rou rande | Korrekte gatgrootte, verkeerde gemonteerde posisie |
| Een streng toleransie op elke dimensie | Volledige bewerking en inspeksie, of dit nodig is of nie | Hoër omskakelingskoste sonder 'n duidelike risikoprioriteit |
| Geen finale voorwaardenota nie | Afmetings nagegaan voor platering of buiging | Onderdele wat in proses slaag en tydens montering faal |
| Slegs "Ontbraam alle kante" | Verskaffer-gekose randvoorwaarde | Braamrigting of skerp rand wat isolasie beskadig |
| Oppervlakafwerking slegs as "helder" aangedui | Kosmetiese polering | Aantreklike deel met onbeheerde kontakgedrag |
| Geen inspeksiemetode nie | Verskaffer kies meter en toebehore | Koper en verskaffer kan verskillende resultate meet |
Koperbusplaat Pasgemaakte Vervaardiging Begin Met Materiaalvorm
Plaat-, vel-, platstaaf- en voorafgegrootte busstaafvoorraad is nie uitruilbare aankoopbeskrywings nie. Hul diktetoleransie, randtoestand, tempering, oorblywende spanning, breedtebeheer en toepaslike materiaalstandaard kan verskil.
Vir baie hoëstroomkomponente begin kopers met C11000 elektrolitiese taaikoper of C10200 suurstofvrye koper. Geen van die grade moet slegs uit die woord "suiwer" gekies word nie.
C11000 word wyd gebruik in elektriese dienste. C10200 kan oorweeg word wanneer suurstofverwante verwerkingsgedrag saak maak. C10100 kan relevant wees waar 'n hoër suiwerheid suurstofvrye elektroniese graad geregverdig is. Die korrekte keuse hang af van die heersende standaard, geleidingsvermoë, vorming, verbinding, atmosfeer en sertifikaatvereiste.
Teen 20°C stem 100% IACS ooreen met ongeveer 58 MS/m. Daardie getal is nuttig, maar dit bewys nie platheid, gatligging, kontakweerstand of die kwaliteit van die voltooide onderdeel nie. Spesifiseer die vereiste minimum geleidingsvermoë en toetsmetode eerder as om aan te neem dat elke koperplaat dieselfde waarde het.
Vir materiële konteks, hersien Cymber Metal sesuiwer koperrailmaterialeenkoperplaat opsies.
ASTM B187/B187M word algemeen geassosieer met koperbusstaaf, -staaf en -vorms, terwyl ASTM B152/B152M koperplaat, -strook, -plaat en -gerolde staaf dek. ASTM B248/B248M verskaf algemene vereistes vir gesmede koperplaat, -plaat, -strook en -gerolde staaf.
In Europese spesifikasies kan EN 13601 relevant wees vir koperstaaf, -staaf en -draad vir elektriese doeleindes, terwyl EN 13599 plaat, plaat en strook vir elektriese doeleindes aanspreek.
Die aankooporder moet een heersende graad, standaard, temper en vorm identifiseer in plaas daarvan om verskillende stelsels outomaties as ekwivalent te behandel.
Moenie die stroomgradering slegs vanaf die IACS en deursnee-area bereken nie. Toelaatbare stroom- en temperatuurstyging hang ook af van WS- of GS-diens, omgewingstemperatuur, omhulselventilasie, vel- en nabyheidseffekte, lasweerstand, kortsluitkragte en samestellingsgeometrie. Platering bestuur 'n koppelvlak; dit moet nie as 'n nuttige koperstroomdraende area getel word nie.
| Materiële of vormbesluit | Kopervoordeel | Vervaardigingswrywing om na te gaan | RFQ-besonderhede |
|---|---|---|---|
| C11000 elektriese koper | Bekende hoëgeleidingsroete vir baie busstoortoepassings | Temper- en suurstofverwante verbindingslimiete moet ooreenstem met die proses | Legering, standaard, tempering en minimum geleidingsvermoë |
| C10200 suurstofvrye koper | Lae suurstofinhoud vir relevante verwerkings- of diensvereistes | Hoër materiaalkoste mag geen waarde toevoeg as suurstofgedrag irrelevant is nie | Legeringsbenaming, produkstandaard en sertifikaat |
| Gerolde plaat | Prakties vir wye of nie-standaard profiele | Dikte, platheid en oorblywende spanning beïnvloed bewerking | Diktetoleransie, platheid en masjineringstoelae |
| Platstaaf- of railvoorraad | Doeltreffend vir herhaalde reghoekige snitte | Breedte en randtoestand kan die keuse van datum beperk | Breedte, dikte, randradius en reguitheid |
| Sagte of gegloeide toestand | Makliker buiging en vorming | Groter hanteringsvervorming en klemgevoeligheid | Temper, buigroete en finale platheidstoestand |
| Harder humeur | Beter hanteringsstyfheid in sommige geometrieë | Hoër vormkrag en moontlike terugvering | Temper, buigradius en meganiese-eienskapslimiete |
Vir 'n breër bespreking oor elektriese materiaal, die artikel oorelektriese koperplaatparameters vir railsamestellingsdek geleidingsvermoë, dikte en plaatkwaliteit. Hierdie vervaardigingsgids begin waar die materiaalsertifikaat ophou.
Bou 'n Funksionele Toleransiestapel
Toleransies moet die samestellingsfunksie volg, nie die koper se begeerte om 'n tekening presies te laat lyk nie.
Gebruik eers 'n stabiele datumskema. Datum A is dikwels die hoofmonterings- of kontakvlak. Datums B en C kan bewerkte rande, lokaliseringsgate of ander herhaalbare kenmerke wees. Rou, afgeronde hoeke en buigsame oppervlaktes maak swak datums tensy die tekening doelbewus definieer hoe hulle gesimuleer word.
Verdeel dan dimensies in vier vlakke:
- Kritieke-vir-montering-kenmerke: die opspoor van gate, voegkussings, paringstappe en isolasie-koppelvlakke.
- Elektriese kenmerke: stroomdraende dwarssnit, kontakoorvleueling en geplateerde kontaksones.
- Algemene vervaardigingskenmerke: buitenste profiel, spelingsgate en nie-funksionele uitsparings.
- Kosmetiese kenmerke: voorkomsbeperkings wat nie pasvorm of stroom beheer nie.
Die waardes hieronder is praktiesAanvraagbeginnepunte, nie universele aanvaardingslimiete en nie Cymber Metal-waarborge nieFinale toleransies hang af van onderdeelgrootte, kopertemperament, dikte, prosesroete, plateervolgorde, hoeveelheid, datumskema en inspeksiemetode, en moet teen die tekening bevestig word.
| Kenmerk | Moontlike RFQ-bespreking | Waarom die koper dit moet kwalifiseer |
|---|---|---|
| Laser- of waterstraalgesnyde buiteprofiel | +/-0.20 tot +/-0.50 mm | Lang dele, dik plaat, kerf, tapsheid, hitte-invoer en randafwerking veranderingsvermoë |
| CNC-bewerkte datumrand of plaaslike stap | +/-0.10 tot +/-0.20 mm | Strenger waardes vereis stabiele bevestiging, beheerde temperatuur en 'n gedefinieerde meetopstelling. |
| CNC-geboorde spelingsgatdiameter | +/-0.05 tot +/-0.10 mm | Boorgrootte, uitgangsbraam, bedekking en meetmetode beïnvloed die resultaat |
| Lasersnyde of geponste spelingsgatdiameter | +/-0.10 tot +/-0.25 mm | Dikte-tot-gat-verhouding, matryslytasie, tapsheid en skuim kan die resultaat oorheers |
| Geruimde lokaliseringsgat | 'n Pasklas soos H7 slegs wanneer die funksie dit vereis | Gatgrootte alleen beheer nie posisie of paringsstapelfout nie |
| Algemene montering-gatpatroon | Ware-posisie sone diameter 0.20 tot 0.30 mm vanaf gedefinieerde datums | Groot of buigsame plate mag dalk 'n ander sone en beperkte toestand-definisie benodig |
| Kritieke lokaliseringsgatpatroon | Ware-posisie sone diameter 0.10 tot 0.15 mm vanaf gedefinieerde datums | 'n Deursnee van 0.05 mm of stywer is 'n hoëkoste-kenmerk wat prosesvermoë-hersiening vereis |
| Algemene CNC-oppervlak | Ra 3.2 mikrometer maksimum as 'n aanvanklike besprekingspunt | Meetrigting en afsnypunt moet gedefinieer word |
| Kritieke kontakblad | Ra 1.6 mikrometer maksimum as 'n aanvanklike besprekingspunt | Gewrigsweerstand hang ook af van platheid, oksied, plateerwerk, druk en netheid. |
| Kritieke gat of kontaksone-braam | Maksimum braamdikte ongeveer 0.05 mm | Braamrigting en inspeksiemetode moet ook gedefinieer word |
| Algemene buiterandbraam | Maksimum oorblywende braam ongeveer 0.10 mm na 'n 0.2 tot 0.5 mm x 45-grade afskuining, of R0.2 tot R0.5 waar gespesifiseer | Isolasie, kruip- en paringsvlakke mag dalk 'n ander limiet benodig |
| Plaaslike kontakvlak-platheid | 0.10 tot 0.20 mm oor 'n gedefinieerde 100 mm-pad; 0.05 tot 0.10 mm vir besprekings met hoër aanvraag | Beheer slegs die funksionele pad en definieer ondersteuningstoestand |
| Lokale vrystaat-platheid van 'n lang dun stroomstaaf | 0.20 tot 0.50 mm binne enige gedefinieerde 300 mm inspeksiespan as 'n RFQ-besprekingspunt | Definieer die evalueringsvenster en ondersteuningsvoorwaarde, en spesifiseer 'n aparte algehele platheidslimiet oor die volle onderdeellengte |
Moenie vir +/-0.05 mm op 'n dekoratiewe hoek betaal wanneer die twee spoorgate toegelaat word om van ongedefinieerde rande af te dryf nie. Pas strenger beheermaatreëls slegs op kritieke kenmerke toe, en gee algemene afmetings 'n toleransie wat versoenbaar is met die gekose snyroete.
Cymber Metal se publiekkoper CNC-bewerkingsondersteuningverskaf proseskonteks. Elke toleransie vereis steeds 'n tekeninghersiening omdat 'n kort 5 mm-plaat en 'n 1 500 mm buigsame rail nie soos dieselfde bewerkingstaak optree nie.
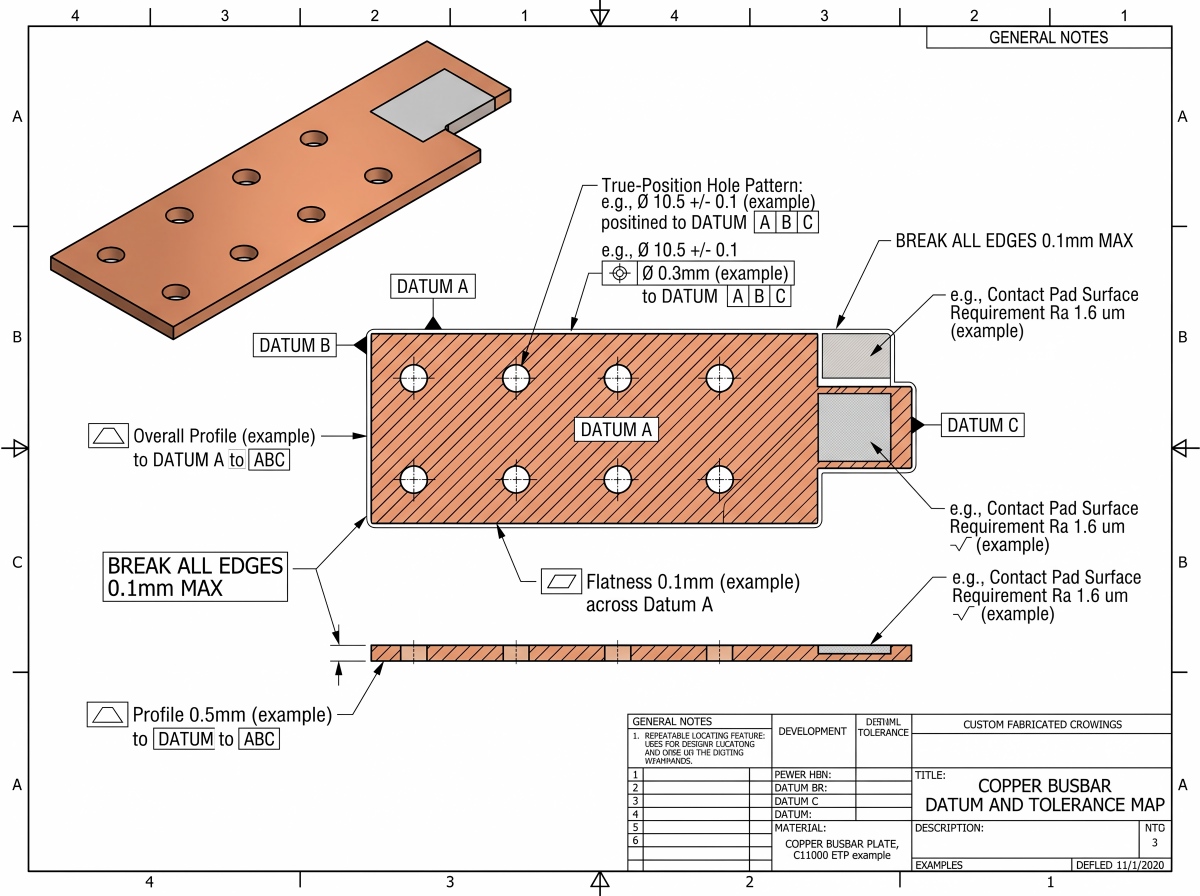
Gat akkuraatheid is meer as gatdiameter
'n Bout wat deur 'n gat gaan, bewys nie dat die rail korrek pas nie.
Gatdiameter, posisionele toleransie, basiese steek, randafstand, versinkgeometrie en braamtoestand spreek verskillende ontwerpkwessies aan.
Wanneer die posisie van die gatas na datum A verwys word, beheer die posisionele toleransie ook die as-oriëntasie. Voeg slegs 'n aparte loodregte beheer by wanneer dit 'n onafhanklike funksionele vereiste dien.
'n Diameter kan 'n gat van 11.0 mm bevestig terwyl die middelpunt van die gat 0.8 mm van die paringsterminale af is. Beide feite kan waar wees.
Koördinaattoleransies tree ook anders op as geometriese toleransies. As 'n gat se middelpunt geleë is met X +/-0.10 mm en Y +/-0.10 mm, kan die middelpunt daarvan enige plek binne 'n 0.20 x 0.20 mm vierkant beweeg.
Die maksimum radiale afwyking by 'n hoek is ongeveer 0.141 mm. 'n Ware-posisiesone met 'n deursnee van 0.20 mm laat slegs 'n radiale afwyking van 0.10 mm toe. Daardie aanduidings is nie ekwivalent nie.
Vir herhaalde gatpatrone, gebruik basiese afmetings plus ware posisie relatief tot A, B en C in plaas daarvan om 'n ander stel +/- koördinaattoleransies op dieselfde verhouding te stapel.
Maksimum materiaaltoestand kan nuttige bonustoleransie vir spelingsgate onder 'n ASME Y14.5-gebaseerde tekening bied, maar dit moet slegs gebruik word wanneer die ingenieurspan die paringstoestand verstaan.
Gebruik plaaslike platheid vir 'n kontakvlak, parallelisme met A vir die teenoorgestelde funksionele vlak, en profiel vir 'n beheerde buitekontoer waar toepaslik. Onder 'n ISO GPS-tekening, pas ISO 1101, ISO 5459 en die verklaarde spesifikasiebeginsels konsekwent toe. Moenie ASME- en ISO-simboolstelsels terloops meng nie.
Kies die Gatproses Vanuit die Funksie
| Proses | Beste kommersiële gebruik | Akkuraatheid of kwaliteit wrywing | Groepekonomie |
|---|---|---|---|
| Pons | Herhaalde gate en profiele teen stabiele volume | Omrol, matrysvryhoogte, tapsheid, braamrigting en gereedskapslytasie | Gereedskapskoste kan teen volume terugbetaal word, maar is ondoeltreffend vir die verandering van ontwerpe |
| CNC-boor of -frees | Gemengde kenmerke, kleiner bondels en beheerde gatpatrone | Siklustyd, spaanbeheer, uitgangsbraam en toebehorebeweging | Buigsaam sonder 'n toegewyde ponsgereedskap, maar meer masjientyd per onderdeel |
| Boor plus ruiming | Opsporing van gate of gedefinieerde pasvorms | Vereis stabiele voorgat, belyning en geskikte materiaalondersteuning | Gebruik slegs waar die samestelling pasvlak-deursneebeheer benodig |
| Vesel laser sny | Vinnige profielveranderinge en geneste bladwerk | Koperreflektiwiteit, hitte-invoer, skuim en kleingaatjiekwaliteit hang af van toerusting en dikte. | Lae toegewyde gereedskapskoste, doeltreffend vir prototipes en veranderende profiele |
| Skuurwaterstraal | Profiele waar lae hitte-insette saak maak | Kerf-tapsheid, randruheid, skuurresidu en stadiger siklus | Nuttig vir buigsame geometrie; afwerking mag steeds nodig wees |
| Draad EDM | Komplekse of hoogs beheerde profiele | Stadige sny en hoër omskakelingskoste | Reserveer vir kritieke kenmerke wat dit regverdig, nie gewone spelingsgate nie |
Die korrekte proses kan gemeng word. Pons die algemene gate, CNC-afwerking van die twee lokaliseringsgate, en masjineer slegs die kritieke kontakstap.
Daardie hibriede roete is dikwels meer ekonomies as om elke kenmerk volledig te bewerk of 'n ponsgereedskap te dwing om 'n lokaliseringstoleransie te handhaaf wat dit nooit ontwerp is om te beheer nie.
Suiwer koper is sag en geneig tot opbou van rande, smeer en getrekte brame. Skerp gereedskap met positiewe haring, stewige maar nie-vervormende toebehore, beheerde spaanontruiming en geskikte verkoelingsmateriaal.
Oormatige klemkrag kan 'n dun plaat op die masjien platmaak en die boog vrystel na ontklemming, wat die klassieke resultaat lewer: goed op die masjien, buite toleransie in die vrye toestand.
Cymber Metal se openbare bladsy virCNC-, EDM- en busbar-verwerkingstoerustingis nuttig tydens verskafferbeoordeling. Die RFQ moet steeds vra watter presiese proses, toebehore en inspeksieroete in die kwotasie ingesluit is.
Ontwerpklaring vir die werklike montering
Moenie 'n boutspelinggat volgens die nominale boutdiameter meet nie. Gebruik die heersende bevestigingsmiddel en monteringsstandaard, en bereken dan die beskikbare speling teen die volledige stapel:
- Posisie van die railgat
- Posisie van die terminaalgat
- Omhulseltoleransie
- Hakiebeweging
- Plateerdikte
- Toegang tot installasie
Gleuwe kan ophoping absorbeer, maar hul rigting maak saak. 'n Gleuf parallel met die verkeerde as voeg koste by en los niks op nie.
As twee gate albei die onderdeel vassluit sonder om termiese of vervaardigingsbeweging toe te laat, kan die samestelling oorbeperk raak.
Definieer versinkboë en versinkborings vanaf die vereiste bevestigingsmiddel-sitplektoestand. Op sagte koper kan 'n aggressiewe versinkboë vervorm onder boutbelasting.
'n Dun oorblywende gedeelte rondom 'n gat kan ook warmer word of vervorm tydens vasdraai. Elektriese en meganiese ontwerp kan nie tydens die laaste tekeninghersiening geskei word nie.
Platheid kan verlore gaan na 'n perfekte gatpatroon
Koper beweeg wanneer materiaal verwyder word, wanneer 'n toebehore vrygestel word en wanneer temperatuur verander.
'n Verskaffer kan 'n geboë plaat teen 'n masjientafel vasklem, elke gat akkuraat boor en uitstekende ingeboude resultate rapporteer. Laat die klampe los en die plaat kan na sy vrytoestand-boog terugkeer.
Indien die tekening nooit die inspeksietoestand gedefinieer het nie, kan beide partye hul meting verdedig.
Sny, asimmetriese sakke maak, pons, buig, plaaslike poleer, reguitmaak en plateer kan spanning herverdeel.
Die byvoeging van 'n ongekeurde gloeiing om die plaat makliker plat te maak, is nie 'n onskadelike oplossing nie. Dit kan die tempering, sterkte, hardheid en gevolglike vervorming verander. Die prosesvolgorde hoort in die kwalifikasieplan.
Temperatuur maak ook saak.
Koper se lineêre termiese uitbreidingskoëffisiënt naby kamertemperatuur is ongeveer 16,5 tot 17,0 mikrometer per meter per kelvin.
'n 1 000 mm-rail wat 10°C weg van die 20°C-verwysingstoestand gemeet word, kan in lengte met ongeveer 0,17 mm verskil van temperatuur alleen. Dit is reeds groter as sommige terloops gespesifiseerde tekeningtoleransies.
Vir groot of buigsame railplate, meld:
- Verwysingstemperatuur of temperatuurkorreksiemetode
- Vrystaat- of ingeperkte-staat-meting
- Steunpunt en toebehore-toestand
- Algehele platheid en plaaslike platheid, indien albei saak maak
- Of platering, buiging en reguitmaak plaasvind voor finale inspeksie
- Verpakkingsondersteuning benodig om die aanvaarde toestand te behou
'n Plat onderdeel kan 'n gebuigde aflewering word as dit teen ongelyke skeiers gestapel word, te styf vasgebind word of toegelaat word om in uitvoerverpakking te gly.
Verpakking is deel van dimensionele beheer, nie 'n administratiewe lyn onderaan die bestelling nie.
Oppervlakafwerking is nie 'n kosmetiese blokkie nie
"Helder en glad" is nie 'n ingenieursoppervlakspesifikasie nie.
'n Railplaat bevat gewoonlik verskeie funksionele sones. Kontakblokke benodig beheerde platheid, netheid en 'n oppervlakroete wat versoenbaar is met die verbinding. Geïsoleerde rande benodig beheer oor braam en radius. Geplateerde areas benodig adhesie en dikte-aanvaarding. Nie-funksionele vlakke benodig moontlik slegs sinvolle kosmetiese perke.
| Oppervlaksone | Wat beheer moet word | Wat nie veronderstel moet word nie |
|---|---|---|
| Elektriese kontakblokkie | Platheid, ruheid indien relevant, netheid, plateerwerk, maskergrens en beskerming | 'n Spieëlafwerking skep outomaties lae kontakweerstand |
| Gat- en gleufrande | Braamrigting, maksimum braam- of randbreuk, plateerbedekking en dimensionele toestand | “Ontbraam” beteken dieselfde resultaat vir elke verskaffer |
| Geïsoleerde rand | Radius of afskuining versoenbaar met die isolasiestelsel | Algemene kosmetiese polering voorkom isolasieskade |
| Geplateerde nie-kontak area | Bedekkingstipe, minimum plaaslike dikte, adhesie en voorkomskriteria | Enige dikte van tin, silwer of nikkel pas by elke temperatuur en atmosfeer |
| Kosmetiese gesig | Kras-, vlek-, vingerafdruk- en kleurlimiete met 'n ooreengekome visuele standaard | Kriteria vir kosmetiese verwerping is voor die hand liggend sonder 'n verwysingsmonster |
Oppervlakruheid is een inset, nie 'n kontakweerstandsresultaat nie.
Ra 1.6 mikrometer mag dalk meer kos as Ra 3.2 mikrometer, maar die gladder getal oorkom nie swak voegdruk, oksied, kontaminasie, onvoldoende oorvleueling, boutontspanning of 'n ongeskikte laag nie.
Indien Ra gespesifiseer word, meld die meetrigting, afsny- of evalueringslengte, en of die vereiste voor of na plating van toepassing is.
Gebruik Ra 0.8 mikrometer of fyner slegs wanneer funksionele bewyse die bykomende afwerkings- en inspeksiekoste regverdig. Vir kritieke verbindings, spesifiseer die verbindingsontwerp en valideer weerstand op die voltooide verbinding.
Die volgende algemene bedekkingsbande is slegs besprekingspunte, nie aanbevelings of dienslewewaarborge nie:
| Bedekkingsroete | Moontlike RFQ-besprekingsband | Wat nog gedefinieer moet word |
|---|---|---|
| Elektro-tin | 5 tot 15 mikrometer | ASTM B545 of 'n ander geldende spesifikasie, minimum plaaslike dikte, maksimum opbou, hervloei indien van toepassing, adhesie- en maskersones |
| Ingenieursnikkel | 5 tot 15 mikrometer | ASTM B689 of 'n ander geldende spesifikasie, neerslagklas, beduidende oppervlaktes, adhesie- en korrosievereiste |
| Silwer | 5 tot 15 mikrometer | ASTM B700 of 'n ander geldende spesifikasie, minimum plaaslike dikte, anti-aanslag behandeling, kontakdiens en slytasiesiklus |
Toedieningstemperatuur, atmosfeer, verbindingsiklusse, wringing, korrosie, soldeerbaarheid en kontakontwerp bepaal die deklaag.
'n Nominale of gemiddelde dikte is nie dieselfde as 'n koper-gespesifiseerde minimum plaaslike dikte nie.
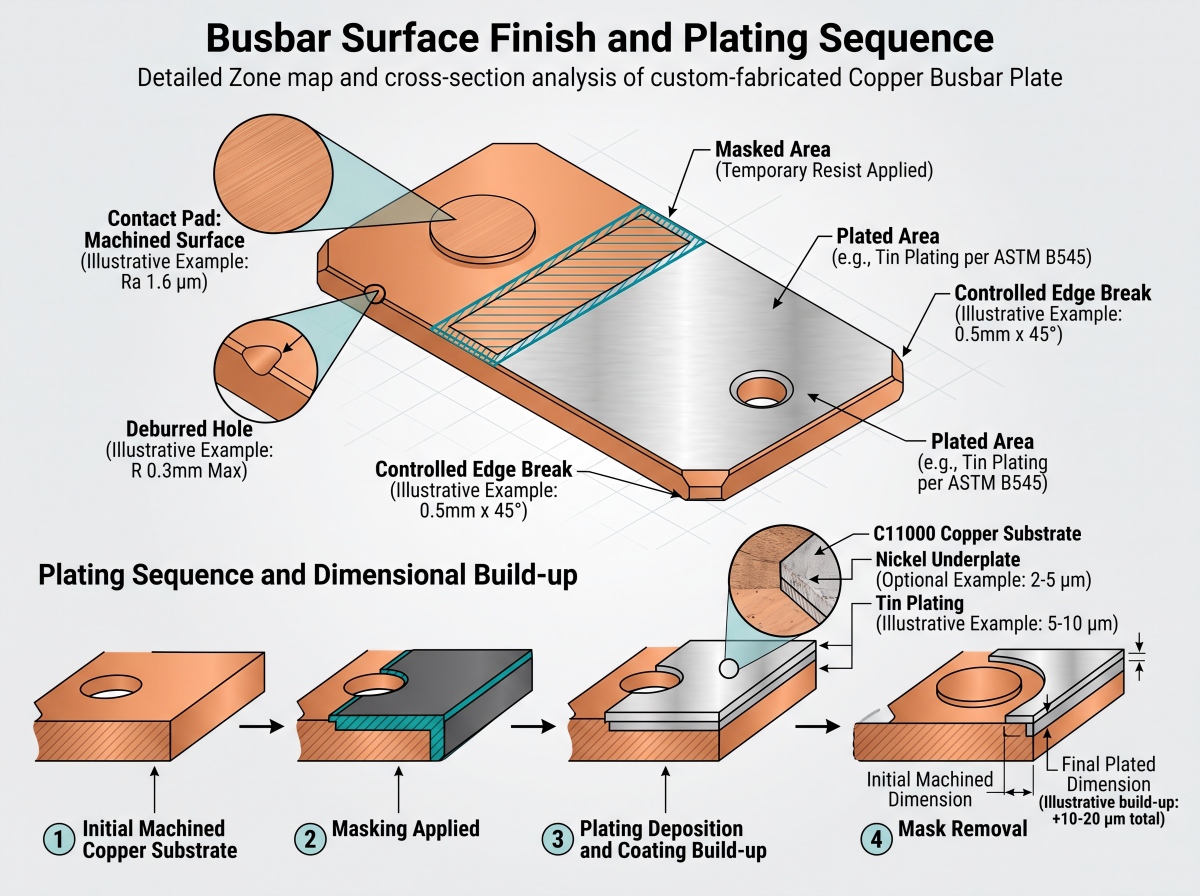
Die plaatbesluit verander ook afmetings.
As 10 mikrometer op elke teenoorgestelde oppervlak neergelê word, groei 'n buite-afmeting teoreties met ongeveer 0.020 mm.
As die gatwand 10 mikrometer radiaal om die volle omtrek ontvang, krimp die gatdeursnee teoreties met ongeveer 0.020 mm.
Kritieke passings moet gekontroleer word teen die toegelate maksimum plaaslike opbou, nie net die nominale of minimum laagdikte nie.
Werklike elektroplateringsverspreiding is nie perfek uniform nie: rande kan meer bou, uitsparings kan minder ontvang, en rak- of maskerliggings skep plaaslike variasie.
Daarom moet die tekening aandui of kritieke afmetings voor of na plaatwerk van toepassing is. Dit moet ook belangrike oppervlaktes, minimum plaaslike dikte, maskeringsgrense en of gatmure bedekking benodig, definieer.
Vir die keuse van 'n deklaag, hersientin-, silwer- en nikkel-railplate.
Tin, silwer en nikkel los verskillende koppelvlak-, korrosie-, temperatuur- en slytasieprobleme op. Nie een moet beskryf word as 'n dekoratiewe opgradering wat outomaties die geleidingsvermoë van die koperkern verbeter nie.
Beheer die bewerkings- en plaatvolgorde
'n Praktiese beginvolgorde is:
- Verifieer materiaalgraad, temperatuur, dikte en inkomende toestand.
- Sny die spasie met genoeg toelaag vir kritieke datumkenmerke.
- Stel funksionele datums vas en masjineer die gatpatroon, gleuwe en plaaslike stappe.
- Ontbraam en pas die tekening-goedgekeurde randvoorwaarde toe.
- Voltooi tekening-goedgekeurde buiging waar die gekose roete buiging voor platering vereis, en kontroleer dan die geaffekteerde geometrie weer.
- Maak die onderdeel skoon sonder om poleermiddel, koelmiddel of kleefmiddelresidu agter te laat.
- Maskeer en plak die gespesifiseerde oppervlaktes.
- Inspekteer finale afmetings, bedekking, oppervlaktoestand en elektriese kenmerke.
- Pak die voltooide dele om skuur, oksidasie en vervorming te voorkom.
Bewerking na platering kan kaal koper by snyrande, drade en kontakkenmerke blootstel.
Buiging na platering kan 'n neerslag wat nie voldoende rekbaarheid vir die vervorming het nie, kraak of dunner maak. Buiging voor platering kan die opstelling en dikteverspreiding bemoeilik.
Daar is geen universele volgorde nie. Die tekening en prosesplan moet ooreenstem voor produksie.
Inspeksie moet ooreenstem met die tekening
'n Materiaalsertifikaat bewys materiaalinligting. Dit bewys nie dat die voltooide gatpatroon by die samestelling pas nie.
Die inspeksieplan moet 'n ballontekening volg en elke kritieke eienskap, metode, toebehore, monsternemingsreël en verslagdoeningsvereiste identifiseer.
'n Prototipe wat met 'n CMM gemeet word, beteken nie outomaties dat elke produksielot dieselfde inspeksie ontvang nie.
| Inspeksie-item | Geskikte bewyse of metode | Hoofbeperking |
|---|---|---|
| Materiaalgraad en tempering | MTC gekoppel aan hitte of lot | Bevestig nie voltooide afmetings nie |
| Geleidingsvermoë | Ooreengekome weerstands- of geleidingsmetode, soos ASTM B193 of ASTM E1004 waar van toepassing | Bevestig nie gewrigsweerstand nie |
| Algehele dikte en platheid | Gekalibreerde diktegereedskap en oppervlakplaat- of CMM-metode met gedefinieerde ondersteuning | Klemming kan vrytoestandvervorming verberg |
| Gatdiameter | Propmeter, boormeter, visiestelsel of CMM | Deursnee alleen bewys nie posisie nie |
| Gat ware posisie en helling | CMM of gevalideerde visie-/bevestigingsmetode relatief tot tekendatums | Resultate hang af van datumsimulasie en toebehoretoestand |
| Oppervlakruheid | Gekalibreerde profilometer met gedefinieerde meetrigting en afsnypunt | Ra alleen voorspel nie elektriese kontakprestasie nie |
| Braam en randbreuk | Optiese meting, vergelyker of ooreengekome visuele/tasbare metode | "Geen skerp kante nie" is nie 'n numeriese aanvaardingskriterium nie |
| Laagdikte | XRF onder ASTM B568 waar geskik, dwarssnit of 'n ander ooreengekome metode by gedefinieerde belangrike oppervlaktes | Een gerieflike lesing kan dun areas elders versteek |
| Bedekkingshegting | Ooreengekome kwalitatiewe of kwantitatiewe metode, met ASTM B571 as 'n moontlike verwysing | 'n Visuele aangee alleen kan swak voorbereiding of plaaslike skeiding misloop |
| Weerstand teen voltooide dele | Vier-terminale Kelvin-meting tussen gespesifiseerde sondepunte by 'n gedefinieerde toetsstroom en gestabiliseerde temperatuur | Dit is nie 'n weerstandstoets vir gemonteerde verbindings nie. |
| Geassembleerde-gewrig weerstand | Vier-terminale Kelvin-meting na montering met gespesifiseerde pasoppervlakke, hardeware, wasserrangskikking, wringkrag of voorbelasting, stilstaande toestand en temperatuur | Kan nie afgelei word van los onderdeel geleidingsvermoë nie |
Vir 'n koperonderdeel van een meter is inspeksietemperatuur nie onbelangrik nie. Teken die onderdeeltemperatuur aan, laat stabilisering toe waar nodig, en gebruik dieselfde verwysingstoestand wanneer koper en verskaffer resultate vergelyk.
Verskaffervlakdokumente en bestellingsvlakrekords moet ook geskei word.
Cymber Metal sekwaliteitsertifikate en inspeksiedokumenteverskaf maatskappy- en vermoëkonteks. 'n Grootmaatversending benodig steeds die spesifieke MTC, dimensionele verslag, bedekkingsverslag, eerste-artikelrekord of derdeparty-inspeksie wat deur die aankooporder gedefinieer word.
Moenie skryf dat 'n los koperrailplaat "IEC 61439-voldoenend" is bloot omdat dit 'n skakeltuigsamestelling sal binnedring nie.
IEC 61439 spreek laespanning-skakeltuig- en beheertoerustingsamestellings en hul verifikasie aan. Die railkomponent moet aan sy tekening- en materiaalvereistes voldoen, terwyl die voltooide samestelling verantwoordelik bly vir die toepaslike stelselvlakverifikasie.
Verskafferkeuse: Vra vir prosesbewyse
Die verskaffer moet beheer oor die roete bewys, nie net gepoleerde koperfoto's wys nie.
Vra hierdie vrae voordat jy 'n grootmaatbestelling toeken:
- Watter materiaalvorm, graad, standaard en temper is in die kwotasie ingesluit?
- Watter kenmerke word gepons, lasersny, geboor, gefrees, ruim of EDM verwerk?
- Hoe word datums vasgestel en hoe word die ware posisie van die gat geïnspekteer?
- Word afmetings aanvaar voor of na platering, buiging en reguitmaak?
- Watter bedrywighede word uitkontrakteer, en hoe word daardie verskaffers beheer?
- Is 'n eerste-artikel inspeksieverslag ingesluit, en watter eienskappe word per lot gemeet?
- Hoe word tekeninghersienings, gereedskapveranderings en prosesafwykings goedgekeur?
- Hoe sal kontakoppervlaktes, rande en lang plate tydens uitvoerverpakking beskerm word?
Cymber Metal se publiekkoper- en aluminiumvoorsieningskettingdiensteDie bladsy beskryf materiaalkeuse, verwerkingskoördinering, inspeksie en afleweringsondersteuning op 'n vermoëvlak.
Die kommersiële kwotasie moet steeds die presiese omvang van die ingediende tekening definieer.
Pasop vir die verskaffer wat elke toleransievraag met "geen probleem" beantwoord.
'n Beheerde antwoord klink anders: die verskaffer identifiseer die datumskema, merk onversoenbare uitroepe, skei geponste en bewerkte kenmerke, verduidelik die inspeksie-opname en vra watter afmetings van toepassing is na platering.
Totale Landkoste Ontbloot die Goedkoop Kwotasie
Die koste van die rail is nie die koperprys plus 'n paar geboorde gate nie.
Gebruik hierdie model:
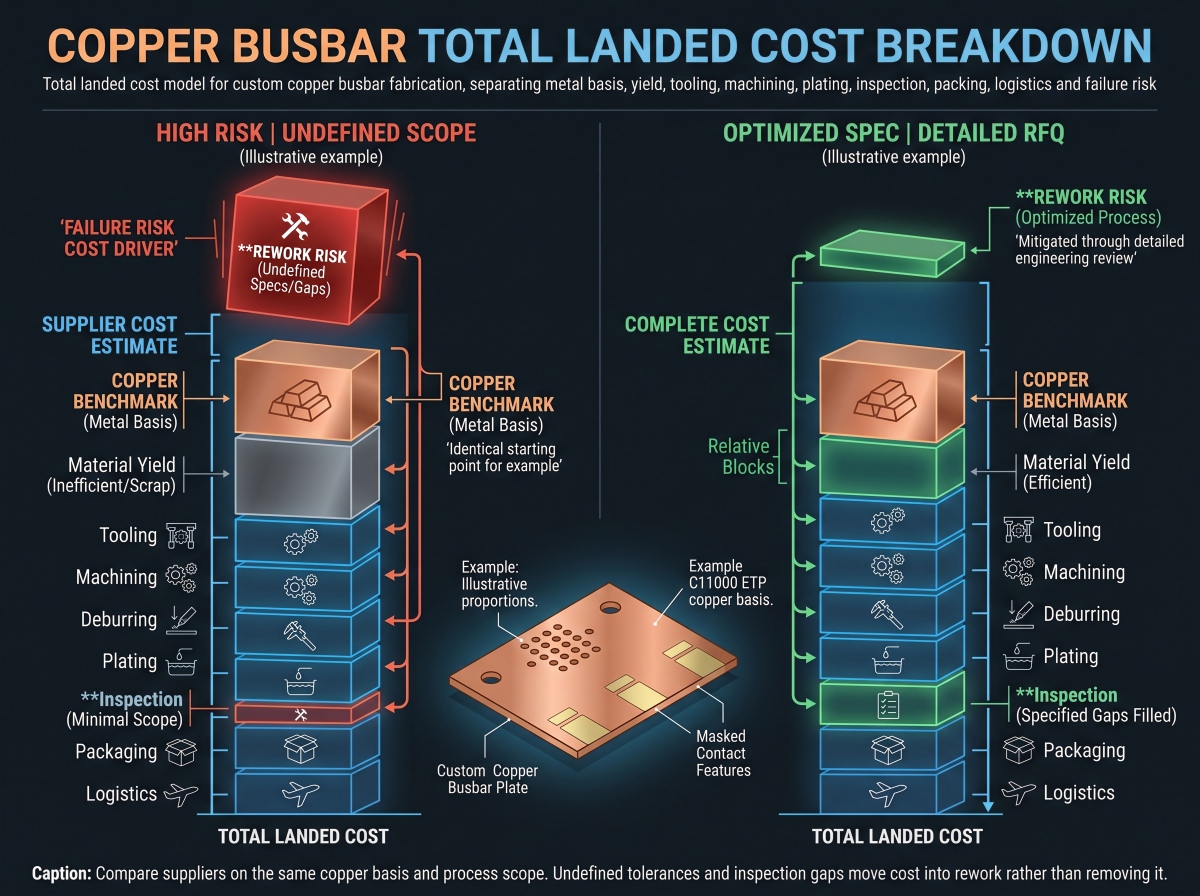
Totale landkoste = metaalbasis + opbrengsverlies van aangekoopte materiaal + gereedskap + masjinering + ontbraam en skoonmaak + platering + inspeksie + verpakking + vrag en belasting + herbewerkingsrisiko
Die metaalgedeelte moet die prysbasis aandui.
Vir bestellings wat uit China verkry word, kan 'n kwotasie verwys na 'n ooreengekome SMM-kopermaatstaf. Ander kontrakte kan LME of 'n vaste koperbasis gebruik.
Die versoek om versoek (RFQ) moet die verwysing, kwotasiedatum of gemiddelde periode, geldeenheid, omskakelingspremie en of die metaalbasis by bestelling gesluit of aangepas is, definieer.
Moenie twee aanbiedinge vergelyk totdat albei dieselfde metaallogika gebruik nie.
Opbrengs verdien gelyke aandag.
'n Voltooide onderdeel wat 8 kg weeg, mag meer as 8 kg aangekoopte plaat benodig as gevolg van nesgapings, kerf, randtoelaag, klamplips en onbruikbare oorblyfsels.
Skrootkoper behou herwinningswaarde, maar skrootkrediet vee nie masjientyd, bedryfskapitaal, sortering of die verskil tussen aangekoopte materiaal en herwonne skrootwaarde uit nie.
Gereedskap en bondelgrootte verander die beste roete.
’n Toegewyde ponsgereedskap kan ’n slegte besluit wees vir tien prototipe-onderdele wat na toetsing kan verander.
Die volledige CNC-bewerking van 20 000 stabiele onderdele kan ewe vermorsend wees as algemene gate en profiele betroubaar gepons kan word terwyl slegs die lokaliseringskenmerke CNC-afwerking ontvang.
Inspeksie het ook 'n werklike prys.
Die vereiste van CMM-verslae vir elke kosmetiese rand neem tyd in beslag sonder om elektriese risiko te verminder. Versuim om die twee lokaliseringsgate te inspekteer, kan die montering afskakel.
Die regte plan konsentreer 100% kontroles of strenger monsterneming op kritieke eienskappe en gebruik 'n ooreengekome lotplan vir stabiele sekondêre eienskappe.
Dit is waar goedkoop kwotasies duur word.
'n Koper bespaar 'n klein omskakelingspremie deur ongedefinieerde gatposisie en voorafplateringsafmetings te aanvaar. Die eerste lot arriveer, M10-boute gaan in sommige gate in, maar nie die volledige stapel nie, en operateurs vergroot die patroon met die hand.
Nou besit die koper beskadigde plaatwerk, onbeheerde randafstand, ekstra arbeid, vertraagde panele en geen skoon oorsaakrekord nie.
Wat om in 'n koperrailvervaardigingsaanvraag in te sluit
Stuur genoeg inligting sodat elke verskaffer dieselfde finale toestand kan prys:
- 2D PDF-tekening, 3D-model en tekeninghersiening
- Materiaalgraad, produkstandaard, tempering en minimum geleidingsvermoë
- Beginmateriaalvorm: plaat, vel, plat staaf of railvoorraad
- Algehele afmetings, diktetoleransie, reguitheid en platheid
- Datum A, B en C definisies
- Kritieke gatdiameters, ware posisie, steek, gleuwe, skroefdrade, versinkboorgate en versinkbore
- Algemene profieltoleransie en kritieke-tot-samestellingsafmetings
- Braamrigting, maksimum braam, randbreuk, afskuining of radius
- Vereistes vir ruheid, platheid, netheid en beskerming van kontakblokkies
- Kaal, tin, silwer of nikkel oppervlaktoestand
- Bedekkingsproses, minimum plaaslike dikte, beduidende oppervlaktes en maskeringsones
- Stelling dat kritieke afmetings van toepassing is voor of na platering en buiging
- Hoeveelheid, prototipe-hoeveelheid, eerste-artikelvereiste en jaarlikse gebruik
- MTC-, geleidingsvermoë-, dimensionele en bedekkingsverslae
- Weerstandsverslag van die voltooide onderdeel en/of weerstandsverslag van die gemonteerde voeg, met die toetsopstelling gedefinieer
- Monsternemingsplan, derdeparty-inspeksie en veranderingsbeheervereistes
- Verpakking, bestemmingsland, Incoterm en vereiste aankomsdatum
Moenie die monteervoorwaardes van die verskaffer wegsteek en dan verwag dat die kwotasie dit insluit nie.
Deel die paringstekening of ten minste die bout-, terminaal-, omhulsel- en isolasiestapel rondom elke kritieke koppelvlak.
Vir 'n projekspesifieke oorsig,Kontak Cymber Metal vir 'n rail-aanvraagmet die tekening, graad, kritieke kenmerke, oppervlakbehandeling, hoeveelheid en inspeksievereistes.
Huidige materiaalbeskikbaarheid, verwerkingshaalbaarheid, bestelhoeveelheid en afleweringskedule moet teen die werklike spesifikasie bevestig word eerder as om dit vanaf 'n webwerfbladsy te veronderstel.
Slotsom
Die kwaliteit van die pasgemaakte busstaaf word bepaal voordat die eerste gat geboor word.
Kies die korrekte kopergraad en materiaalvorm. Stel datums vas vanaf funksionele oppervlaktes. Beheer gatposisie, nie net deursnee nie. Skei kontakoppervlaktes van kosmetiese vlakke. Sluit plateer en termiese uitbreiding in die toleransiebegroting in. Maak dan seker dat die inspeksiemetode ooreenstem met die tekening.
Die duur verskaffer is nie altyd die een met die hoër eenheidsprys nie.
Dit is dikwels die een wat materiaalopbrengs, finale afmetings, kritiese inspeksie en verpakking buite die kwotasie laat, en dan daardie kostes terugstuur as herbewerking en vertraging.
Gereelde vrae
Daar is geen universele busstavtoleransie nie.
Gebruik 'n funksionele hiërargie: strenger beheer vir die opspoor van gate, kontakvlakke en paringstappe; prosesversoenbare algemene toleransies vir buitenste profiele en spelingskenmerke.
Plaatgrootte, dikte, tempering, masjineringsroete, platering en meettoestande beïnvloed die uitvoerbaarheid. Stuur die volledige tekening vir 'n prosesspesifieke hersiening eerder as om +/-0.05 mm op elke afmeting toe te pas.
Definieer gatdiameter, ware posisie relatief tot funksionele datums, steek, randafstand en enige versinking of versinkboor afsonderlik.
Deursnee alleen bewys slegs dat 'n bevestigingsmiddel die individuele gat kan binnedring. Dit bewys nie belyning met die terminaal, omhulsel of volledige monteerstapel nie.
Dui aan of die aanvaardingsdimensies voor of na plating van toepassing is.
Nie outomaties nie.
Ponswerk kan ekonomies en herhaalbaar wees vir stabiele hoëvolume-patrone, maar gereedskapslytasie, omrol, tapsheid en braamrigting vereis beheer.
CNC-boorwerk of -freeswerk is meer buigsaam en is dikwels beter vir gemengde kenmerke of kritieke gatpatrone, maar dit voeg siklustyd by.
'n Hibriede roete kan algemene gate pons en slegs CNC-afwerking gebruik om kenmerke te lokaliseer.
Ja.
Indien 'n laag met 'n dikte t eenvormig op die hele gatwand neerslaan, kan die gatdiameter teoreties met ongeveer 2t afneem, terwyl 'n eksterne afmeting met ongeveer 2t kan groei.
Werklike elektroplateringsverspreiding wissel met geometrie, stroomdigtheid, maskering en gooivermoë. Kritieke afmetings moet die finale plateertoestand en meetplekke spesifiseer.
Geen enkele Ra-waarde waarborg 'n lae-weerstandsverbinding nie.
'n Ra van 1.6 mikrometer maksimum vir 'n meer veeleisende bewerkte kontakkussing, of 'n Ra van 3.2 mikrometer maksimum vir 'n algemeen bewerkte kussing, kan as alternatiewe beginlimiete vir 'n versoek om kwotasie (RFQ) dien.
Dui aan of die limiet voor of na platering van toepassing is. Moenie 1.6 tot 3.2 mikrometer as 'n aanvaardingsband spesifiseer nie, tensy beide 'n boonste en 'n onderste grens funksioneel vereis word.
Die finale vereiste hang ook af van platheid, bedekking, netheid, kontakdruk, boutstelsel, oorvleueling, temperatuur en valideringsmetode.
Noem die datum, ondersteuningstoestand, vrye of ingehoue toestand, inspeksiemetode en verwysingstemperatuur.
Dun of lang koperplate kan plat lyk wanneer hulle vasgeklem word en die boog herstel na loslating.
Indien die samestelling die plaat doelbewus beperk, definieer daardie bevestigingsvoorwaarde op die tekening. Andersins, vereis vrytoestand-aanvaarding met 'n ooreengekome oppervlakplaat- of CMM-opstelling.
Nie een is universeel beter nie.
C11000 word wyd gebruik vir elektriese komponente met hoë geleidingsvermoë. C10200 is suurstofvrye koper en kan geregverdig word waar suurstofverwante verwerking of diensgedrag saak maak.
Vergelyk die toepaslike materiaalstandaard, temperatuur, geleidingsvermoë, verbindingsroete, vormvereiste, atmosfeer en sertifikaat.
Moenie betaal vir 'n graadvoordeel wat die toepassing nie gebruik nie.
Nee.
'n MTC ondersteun die materiaalgraad, samestelling, tempering of ander gerapporteerde eienskappe vir die gekoppelde hitte of lot.
Dit bewys nie gatposisie, platheid, braambeheer, ruheid, laagdikte of monteringspassing nie.
Grootmaatbestellings mag ook 'n uitgebreide eerste-artikelverslag, dimensionele inspeksie, plateerrekords, naspeurbaarheid en finale elektriese toetsing benodig waar gespesifiseer.
Versoek die MTC, tekeninghersiening, eerste-artikel- of dimensionele verslag, kritieke-gat- en platheidsresultate, deklaagsertifikaat en plaaslike diktelesings, geleidingsverslag waar nodig, finale weerstandsdata vir kritieke verbindings, afwykingsgoedkeurings en lotnaspeurbaarheid.
Die presiese pakket moet voor die kwotasie ooreengekom word, want die inspeksie-omvang beïnvloed beide die prys en die levertyd.
Totale landerykoste sluit die ooreengekome koperbasis, aangekoopte materiaalopbrengs, gereedskap, masjinering, ontbraaming, skoonmaak, platering, inspeksie, verpakking, vrag, belasting en herbewerkingsrisiko in.
Vergelyk verskaffers op dieselfde metaalprysformule en voltooide omvang.
'n Goedkoper omskakelingsprys kan misleidend wees wanneer dit finale plaatafmetings, kritieke-gat-inspeksie, materiaalafvallogika of verpakking wat vervorming voorkom, uitsluit.
Plasingstyd: 14 Augustus 2026